Технологические карты
Технологическая карта отвечает на один вопрос: что и сколько нужно, чтобы сделать одну единицу изделия. Не «какие поля заполнить», а рецепт: столько-то материала, столько-то часов работы на таком-то станке — и на выходе одна готовая единица.
Где искать: Модули → Производство → Регистры → Технологические карты
Всё производство опирается на неё. Заказ на производство разворачивает карту на нужное количество, производство списывает по ней материалы, операции нарезаются из её этапов.
Разбор на примере
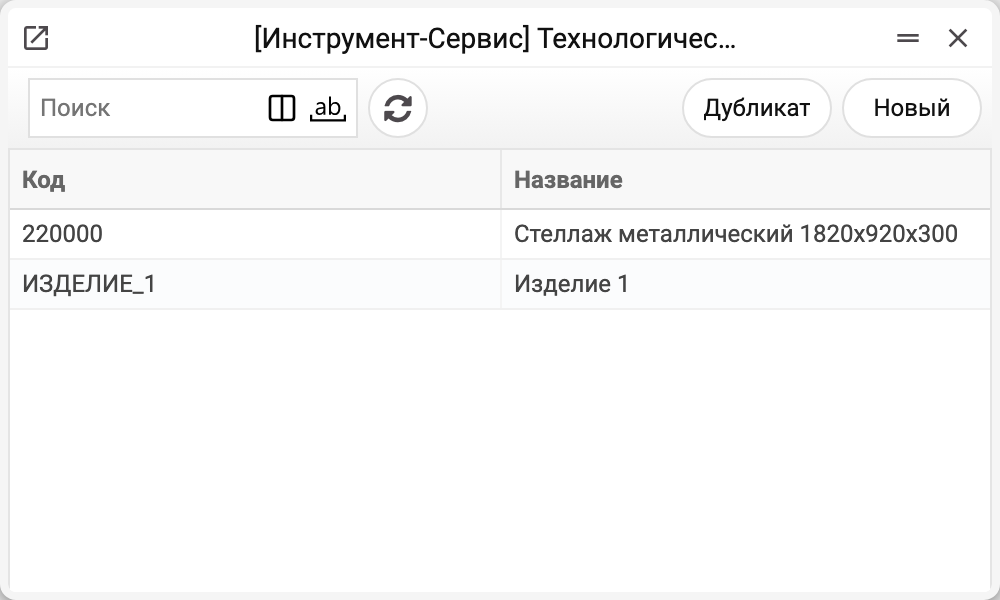
В демо-компании две карты — 220000 «Стеллаж металлический 1820x920x300» и ИЗДЕЛИЕ_1 «Изделие 1». Разберём вторую.
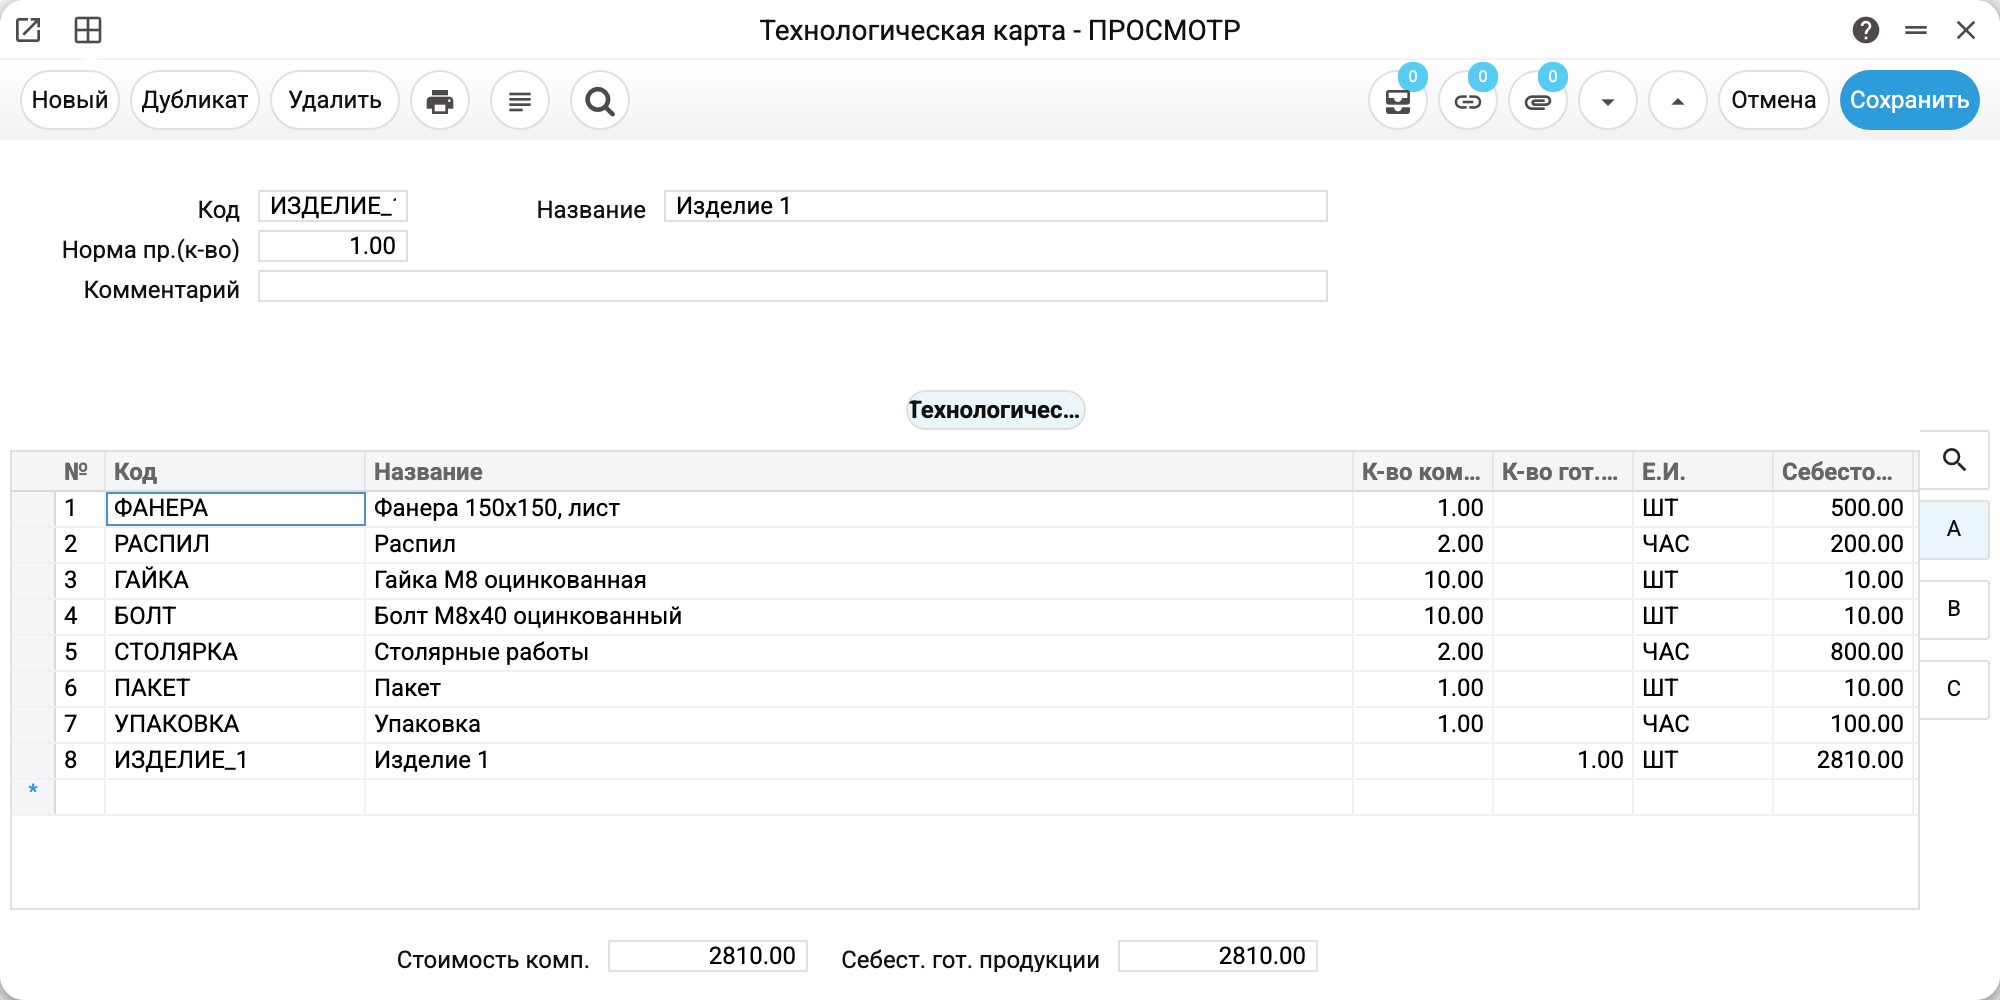
Карта ИЗДЕЛИЕ_1 «Изделие 1», норма производства — 1 штука. Матрица читается сверху вниз как последовательность:
| № | Что | К-во комп. | Е.И. | Себестоимость |
|---|---|---|---|---|
| 1 | Фанера 150х150, лист | 1 | ШТ | 500.00 |
| 2 | Распил | 2 | ЧАС | 200.00 |
| 3 | Гайка М8 оцинкованная | 10 | ШТ | 10.00 |
| 4 | Болт М8х40 оцинкованный | 10 | ШТ | 10.00 |
| 5 | Столярные работы | 2 | ЧАС | 800.00 |
| 6 | Пакет | 1 | ШТ | 10.00 |
| 7 | Упаковка | 1 | ЧАС | 100.00 |
| 8 | Изделие 1 | гот. 1 | ШТ | 2810.00 |
Семь строк с заполненной колонкой «К-во комп.» — это то, что расходуется. Восьмая, с «К-во гот.» — то, что получается. Внизу два итога: стоимость компонентов 2810.00 и себестоимость готовой продукции 2810.00. Они совпадают, потому что цена строки выхода — это сумма входов целиком, а выход здесь — одна штука. При выходе больше одной штуки итог «Себест. гот. продукции» в карте будет во столько же раз больше стоимости компонентов; производство и заказ считают себестоимость единицы сами, делением на выход.
Обратите внимание на строки 2, 5 и 7: распил, столярка, упаковка — это не материалы, а работы, измеряемые в часах. В карточке такого товара стоит тип «Работа/Услуга» и цена за час; в карте они стоят рядом с материалами и так же входят в себестоимость.
Этапы и станки
На других вкладках матрицы (в кадре — вкладка A) есть ещё колонки: станок — на вкладках B и C, этап и очередь — на вкладке C. Именно они превращают плоский список в маршрут:
- строки 1–2 (фанера, распил) — этап 1, станок «Распиловочный станок №1»;
- строки 3–5 (гайка, болт, столярка) — этап 2, «Столярный цех №1»;
- строки 6–8 (пакет, упаковка, выход) — этап 3, «Упаковочный цех №1».
Когда по этой карте пойдёт производство, система нарежет по одной операции на каждый уникальный этап — три операции с такими же наборами строк. Поэтому этап — не украшение: без него производство будет одним неделимым шагом.
Точнее, операция создаётся на пару «этап + очередь»: рядом с этапом есть вторая колонка — «Очередь», и разбивать по ней имеет смысл, когда один и тот же этап идёт несколькими параллельными потоками. Заполнены должны быть обе, и в каждой строке: когда этап или очередь стоит хоть в одной строке, карта (и производство по ней) не сохранится, пока в каждой строке не будет и этапа, и очереди больше нуля, — «Отсутствует номер этапа» или «Отсутствует номер очереди». В нашей карте очередь у всех строк — 1.
Станок на нарезку операций не влияет: он переходит в созданную операцию — в её описание и поля «Задействованная машина» и «Группа машин», чтобы в цехе было видно, на чём работать. Станок или группа стоят либо во всех строках карты, либо ни в одной: иначе карта не сохранится — «Введите станок или группу станков». Кто проводит склад, тоже решают этапы, а не станок: есть в строках этап и очередь — материалы списывают и продукцию приходуют операции, нет — само производство.
Типичные ситуации
Изделие делается партией по 10. «Норма пр.(к-во)» на расход не влияет: количество в шапке заказа и производства умножает строки карты как есть, а норма лишь даёт предупреждение «Количество должно быть кратным норме производства», когда количество ей не кратно. Отсюда два рабочих способа. Строки на одну штуку и норма 10 — в заказе пишут штуки (10, 20, 30), и система предупредит, если указать, например, 15. Или строки на всю партию с выходом 10 штук и норма 1 — в заказе пишут число партий. Строки на партию вместе с нормой 10 не сочетайте: заказ на одну партию получит предупреждение, а заказ на 10 «по норме» спишет материалы на десять партий.
В изделие входит другое изделие. Это нормально: в строке укажите его код. Вторая карта при этом автоматически не разворачивается — полуфабрикат нужно изготовить отдельным производством и оприходовать на склад.
Цены в карте устарели. Себестоимость в карте — плановая. Фактическую производство берёт из остатков склада по FIFO, так что расхождение между планом и фактом нормально и видно в документе производства.
Карту нужно изменить для одного заказа. Не меняйте карту — поправьте строки в самом заказе на производство. Карта останется эталоном для следующих.
Куда смотреть дальше
- Заказ на производство — план, собранный из карты.
- Производство — факт: списанные материалы и готовая продукция.
- Производственная операция — этапы карты, ставшие отдельными документами.
- Машины — станки, на которые ссылаются строки карты.
Переменные печати
Значения, доступные в шаблонах печатных форм этого документа. Как записать переменную в шаблоне — см. Печатные формы.
Поля заголовка:
| Переменная | Что подставляется |
|---|---|
| Code | Код |
| Str_name | Название |
| Normal_Prod_Qty | Норма пр.(к-во) |
| Comment | Комментарий |
| In_Sum | Стоимость компонентов |
| Out_Sum | Стоимость готовой продукции |
Поля строк:
| Переменная | Что подставляется |
|---|---|
| No | Номер позиции строки |
| Item_Code | Код |
| Name-Full | Название |
| In_Qty | К-во компон. |
| Out_Qty | К-во гот. прод. |
| ItemCost | Себестоимость |
| W-cost | Доп. затраты |
| Rel | % от стоимости |
| Description | Описание |
| Tech_map | Техн. карта |
| Material | Материал |
| Unit | Е.И. |
Записи, на которые документ ссылается полями формы (склад, клиент, валюта…), дают в шаблон и остальные свои переменные — код и название уже названы в таблицах выше, остальное описано в статье справочника:
- Реквизиты фирмы — название, адреса, банковские счета, руководители, печатающий пользователь: Информация о компании